- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


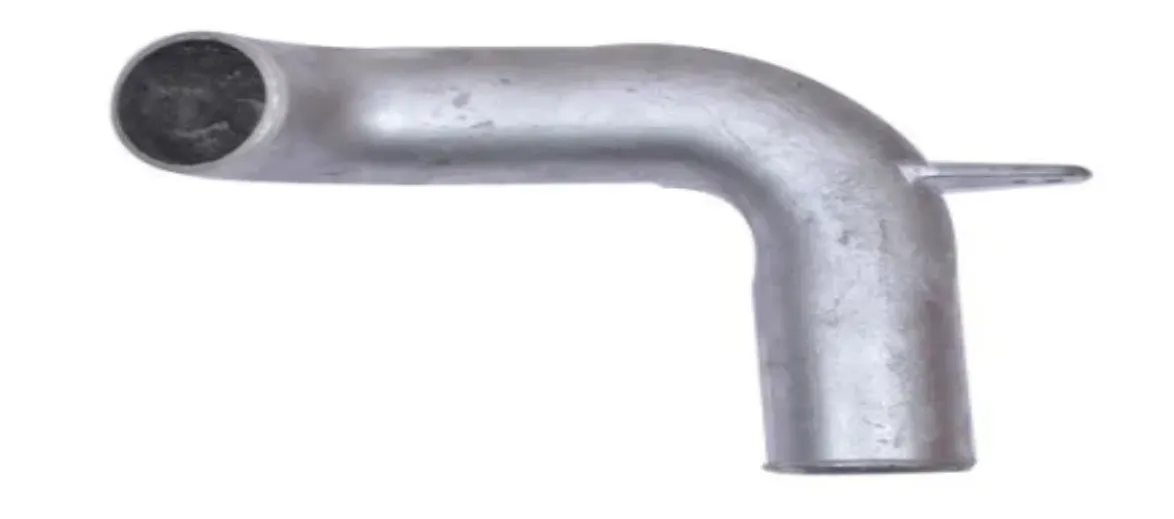
Eksosrør for støping
Xiamen Hongyu Intelligent Technology Co., Ltd. spesialiserer seg på tilpasset forskning og utvikling samt masseproduksjon av eksosrør til støping. Som svar på de vanlige problemene med tradisjonelle sveisede eksosrør, som sprekker og luftlekkasje, tar vi i bruk en høytrykkspressstøpings integrert støpeprosess for å gi metallkomponenter for eksossystemer av ulike kjøretøymodeller med mer pålitelig tetning og lengre levetid. Vi støtter også tilpasning basert på tegninger og prøver.
Send forespørsel
produktbeskrivelse
Produktintroduksjon
Det støpte eksosrøret er en strømavledende komponent av kjernemetall i kjøretøyets eksosanlegg, som forbinder motorens eksosende med støyreduksjonssystemet i midten og bakdelen. Den er ansvarlig for eksosutslipp og støyreduksjonsbuffring. Vi bruker den integrerte høytrykksstøpingsprosessen for å eliminere svake punkter i strukturen gjennom sveisesømmer, og gir høystyrke og høyforseglede eksosrørløsningspakker for personbiler, terrengkjøretøyer og modifiserte kjøretøy. Sammenlignet med den tradisjonelle sveiseprosessen for buet rør med flere segmenter, har den støpte integrerte støpestrukturen en vesentlig forbedring i produktkonsistens og langsiktig pålitelighet. Produktene våre har blitt verifisert gjennom år med faktisk kjøretøyinstallasjon, og de fungerer stabilt under ulike tøffe forhold. Den totale styrken til det støpte bileksosrøret er 30% høyere enn den sveisede rørledningen, og eksosmotstanden er lavere, noe som effektivt forlenger levetiden til hele kjøretøyets eksosanlegg.
Produkthøydepunkter
1. Integrert støpestruktur eliminerer sveisesprekker fullstendig
Det støpte eksosrøret er laget gjennom høytrykksstøping, noe som resulterer i et ventilhus uten sveisesømmer. Dette unngår problemet med materialsprøhet i den varmepåvirkede sonen forårsaket av sveiser. Strømningskanalene, monteringssetene og grensesnittene er alle integrert under støpeprosessen. Etterfølgende krever bare en liten mengde finbehandling. Under masseproduksjon kan størrelsesavviket til hvert stykke kontrolleres innenfor ±0,1 mm. De innvendige strømningskanalene til eksosrøret til støping er glatte uten sveisearr, og motstanden mot eksosryggen er omtrent 15 % lavere enn for tradisjonelle sveisede rørledninger.
2. Presisjonsflenstetning, ingen lekkasje ved grensesnittet
Eksosrørgrensesnittlekkasje er det vanligste feilpunktet. Eksosflensen vi leverer med støping er laget gjennom integrert støping og deretter CNC presisjonsbehandling. Flatheten til tetningsflaten kontrolleres innenfor 0,03 mm. Kombinert med en høytemperaturbestandig grafittpakning kan den opprettholde trykket i 30 sekunder ved 0,35 MPa uten trykkfall. Den integrerte støpte flensen vil ikke deformeres på grunn av sveisevarme og vil ikke ha problemet med at tetningsoverflaten deformeres og lekker under langvarig bruk.
3. Temperaturbestandighet og korrosjonsbestandighet, lengre levetid
Ventilhusets underlag er laget av høystyrke støpt aluminiumslegering, og overflaten er behandlet med høytemperatur pulverlakk. Den langsiktige arbeidstemperaturen kan nå 550 ℃. Halseksjonsforbindelsen er sammenkoblet med rustfri eksosrør. I regnfulle, snørike og saltvannsmiljøer er dens korrosjonsbestandighet mye bedre enn vanlige karbonstålrørledninger. Den nøytrale saltspraytesten varer i 720 timer uten rust, og kjøretøyets levetid kan synkroniseres med kjøretøyet.
4. Multi-modell kompatibilitet og rik tilpasningsopplevelse
Chassiset til terrengkjøretøyer er utsatt for tøffe forhold, med stor fjæringsvei og hyppige sammenstøt. Eksossystemet til slike kjøretøy krever høy motstand mot støt. Vi har utviklet flere støpeformer for de bakre eksosanleggene til terrengkjøretøyer som Jeep JK Cat Back Exhaust, og er kjent med chassisoppsettet og innkjøringsvinkler. I prosjekteringsfasen tilpasser vi rørposisjonene til skjemaet med lavest risiko for påvirkning. I prosjekteringsfasen vil vi heve det laveste punktet på rørledningen til å være over 220 mm fra bakken, og dermed redusere risikoen for bunnpåvirkning betydelig. For modifiserte og oppgraderte kjøretøy kan vi samarbeide med merker som Vance og Hines Exhaust for å gi matchende spesifikasjoner, utvikle tilsvarende støpte flensgrensesnitt og støtte overflatebehandlinger som polering og svart titanbelegg.
Tekniske spesifikasjoner
| Prosjekt | Parameterbeskrivelse |
| Produktnavn | Eksosrør for støping |
| Grunnleggende prosess | Høytrykksstøping, CNC presisjonsmaskinering, overflatebehandling |
| Valgfrie materialer | ADC12 støpt aluminiumslegering, 304 rustfritt stål |
| Grensesnittskjema | Flens/klemmetilkobling, kan tilpasses i henhold til tegninger |
| Driftstemperatur | Langsiktig 550 ℃, topp kortsiktig 700 ℃ |
| Forseglingsytelse | 0,35 MPa trykkretensjon i 30 sekunder, trykkfall ≤ 0,002 MPa |
| Overflatebehandling | Høytemperatur spraymaling elektroforetisk belegg , polering , svart titanbelegg |
| Leveringsdokumenter | Materialrapport, feildeteksjonsrapport, lufttetthetstest |
Merk: Ovennevnte er generelle referansespesifikasjoner. De endelige parametrene skal være basert på de bekreftede kjøretøymontasjetegningene du har levert. For spesielle forhold, vennligst kommuniser på forhånd og fullfør interferensverifiseringen av kjøretøymonteringen før formen frigjøres.
Kvalitetskontroll: Hver batch er sporbar.
Hvert parti med råvarer holdes med materialsertifikater; prøver av de støpte emnene tas prøver for røntgenfeildeteksjon for å sjekke interne defekter; etter maskinering utføres en full inspeksjon av flensoverflatens flathet; hvert ferdige produkt utsettes for lufttetthetstesting, og eventuelle ikke-konforme produkter vil ikke bli frigitt. Som en profesjonell produsent av eksosrør har vi etablert et batch-sporbarhetssystem, med registreringer fra smelting, støping til sluttproduktinspeksjon ved hvert trinn. Etter at det første stykket er bekreftet å være kvalifisert, kan batchproduksjon startes. Prøvetakingsraten for bulkproduksjon er ikke mindre enn 5 % for å sikre samsvar mellom bulkproduksjonen og prøven.
Tilpasningssamarbeidsprosess
1. Krav tilkobling: Motta dine tegninger, digitale modeller eller prøver, og bekreft grensesnittspesifikasjonene og installasjonskravene
2. Teknisk evaluering: Verifiser gjennomførbarheten av støping og risikoen for interferens med kjøretøymontering, og skriv ut en løsning og tilbud
3. Muggutvikling: Tilpass støpeformen, fullfør prøveformen og modifikasjonen
4. Prøveproduksjon: Produser det første stykket, fullfør størrelses- og lufttetthetstestene og lever til bekreftelse
5. Verifisering av kjøretøymontering: Bekreft at det ikke er forstyrrelser eller unormal resonansstøy i selve kjøretøyinstallasjonen
6. Batchproduksjon: Etter at verifiseringen er bestått, start masseproduksjon og implementer kvalitetsinspeksjon av hele prosessen
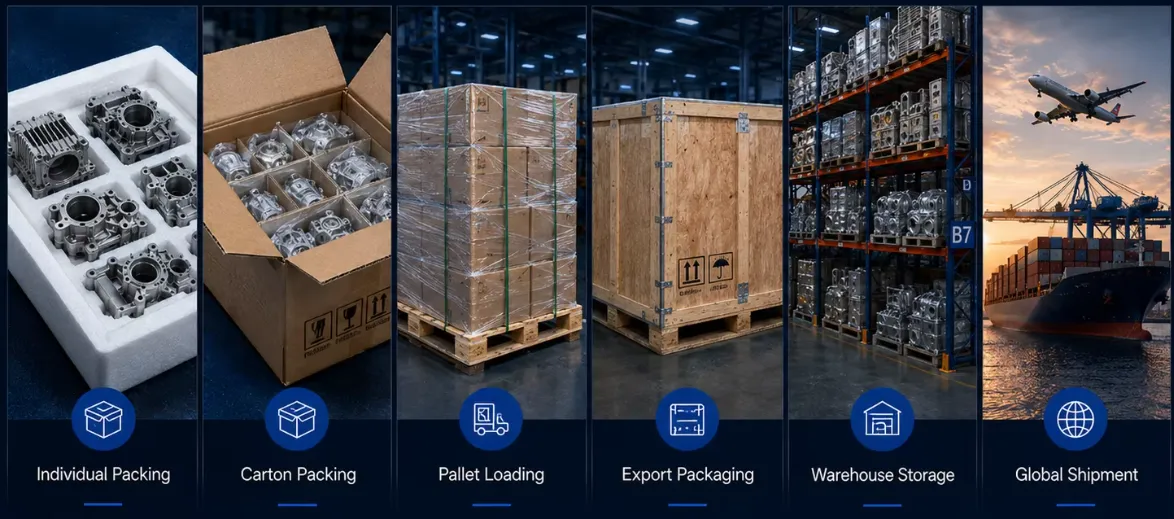
7. Inspeksjon og levering: Etter at siste inspeksjon er kvalifisert, pakke for forsendelse, og lever samtidig inspeksjonsmateriell
Hvorfor velge oss?
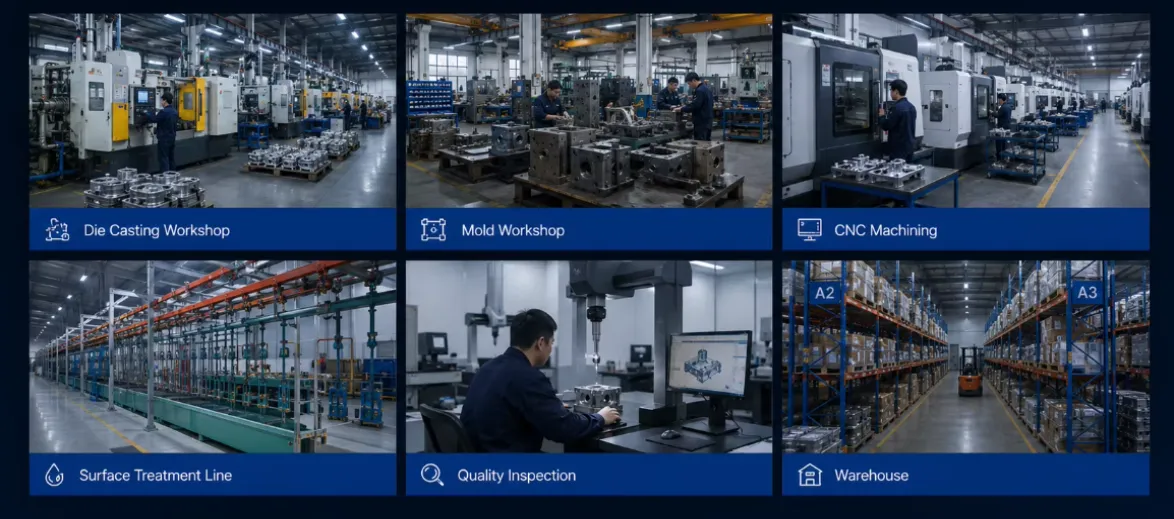
Fra formutvikling, formstøping, CNC-presisjonsbehandling til endelig gasstetthetstesting, fullføres hele produksjonslinjen i en lukket sløyfe innenfor samme fabrikk, med kjerneprosesser som ikke er outsourcet. Før formslipp utfører vi støpingssimulering av støpeform for å forutsi interne defekter som krympende hulrom og kalde stenginger på forhånd, og unngår sløsing med tid på grunn av gjentatte støpemodifikasjoner. Som en pålitelig leverandør av eksosrør er vi kjent med markedets krav til unnvikelse av chassis for terrengkjøretøyer. Hvert produktparti leveres med røntgenfeildeteksjonsrapporter og gasstetthetsregistreringer, som støtter prøveverifisering av små partier før oppskalering av produksjonen. Eksosrøret vårt har blitt eksportert til mange land i Nord-Amerika og Sørøst-Asia. Vi ønsker deg velkommen til å sende tegningene og vi vil gi tilbakemelding på vurderingsresultatene så snart som mulig.
FAQ
Hvordan kan jeg få det nøyaktige tilbudet for delene?
Vi kan gi et nøyaktig tilbud basert på dine 2D/3D-tegninger (STEP/IGS/PDF), materialer, mengde, toleranser, overflatebehandling og leveringskrav.
Kan jeg fjernspore produksjonsfremdriften?
Ja. Etter at bestillingen er bekreftet, vil vi gi en detaljert produksjonsplan og sende en ukentlig fremdriftsrapport, inkludert faktiske bilder og videoer.
Hvilke tester vil bli utført på det ferdige eksosrøret?
Hvert ferdig produkt gjennomgår en lufttetthetstest (med et trykk på 0,35 MPa opprettholdt i 30 sekunder), og en omfattende inspeksjon av nøkkeldimensjoner. Råvarene prøves proporsjonalt for røntgenfeildeteksjon for å sjekke for innvendige lufthull, for å sikre at det ikke vil være luftlekkasje etter montering.
Godtar du små prøvebestillinger?
Etter at den tekniske løsningen er bekreftet og den første prøven er verifisert for lasting, kan vi godta småskala prøveordrer for å hjelpe deg å verifisere lasteeffekten først før vi utvider produksjonen.
Kan jeg få trykt logoen min på produktet?
Ja. Vennligst informer oss formelt før produksjon og bekreft først designet basert på våre prøver.
Tilbyr du designstøtte eller DFM-analyse?
Ja. Våre ingeniører gir DFM (Design for Manufacturing) tilbakemeldinger for å optimalisere utformingen av deler, redusere kostnadene og forbedre formbarheten.
Relatert kategori
Send forespørsel
Gi gjerne din forespørsel i skjemaet nedenfor. Vi svarer deg innen 24 timer.